


En Bref — Éco-Conception & Polymères Biosourcés B2B
Intégrer les bioplastiques dans les productions de pièces techniques et d’emballages industriels est aujourd’hui une réponse concrète aux exigences de décarbonation de la loi AGEC. Toutefois, le terme recouvre deux réalités techniques distinctes : les polymères biosourcés issus de ressources renouvelables végétales (canne à sucre, amidon, ricin) et les polymères biodégradables ou compostables (PLA, PHA) régis par des normes strictes (EN 13432). Parmi eux, les résines « drop-in » comme le Bio-PEHD s’injectent directement dans les moules existants sans modifier l’outillage. Chez Sagaert Plasturgie, nous qualifions ces matières durables sur notre parc de presses pour concilier performance mécanique et neutralité carbone.
Définition et classification : la matrice des 4 familles de bioplastiques
L’essor des polymères d’origine renouvelable suscite un intérêt majeur dans l’industrie, mais il est fréquemment source de confusions techniques. L’appellation générique les bioplastiques regroupe en réalité deux propriétés totalement indépendantes : la provenance de la matière première (ressource biosourcée végétale vs ressource fossile pétrolière) et la fin de vie du matériau (biodégradable en milieu naturel vs non biodégradable et recyclable mécaniquement).
Pour clarifier cette distinction, l’association European Bioplastics classe ces polymères selon une matrice à quatre quadrants :

- Famille 1 : Biosourcés et NON biodégradables (Polymères Drop-in) : Bio-PEHD, Bio-PET, Bio-PP et polyamides biosourcés (Bio-PA11). Produits à partir de canne à sucre ou d’huile de ricin, ils ont une formule chimique identique aux plastiques conventionnels, une durée de vie de plusieurs décennies et se recyclent dans les filières existantes.
- Famille 2 : Biosourcés ET biodégradables / compostables : PLA (acide polylactique issu du maïs), PHA (polyhydroxyalcanoates synthétisés par fermentation bactérienne) et mélanges à base d’amidon thermoplastique. Ils se dégradent biologiquement sous conditions contrôlées.
- Famille 3 : Origine fossile ET biodégradables : PBAT (polybutyrate adipate téréphtalate) et PCL (polycaprolactone). Issus de la chimie pétrolière, ils possèdent une structure moléculaire attaquable par les enzymes de décomposition.
- Famille 4 : Origine fossile et NON biodégradables : plastiques traditionnels de grande diffusion (PEHD fossile, PP, ABS, PVC, POM).
Tableau comparatif technique : les principaux bioplastiques en injection
Pour choisir le grade polymère adapté aux contraintes fonctionnelles de votre cahier des charges mécanique, voici l’analyse comparative des principales résines transformées en atelier :
| Polymère Bioplastique | Origine Ressource Végétale | Biodégradabilité Normalisée | Température de Transformation | Module d’Élasticité (Rigidité) | Filière de Fin de Vie Recommandée |
|---|---|---|---|---|---|
| Bio-PEHD (Braskem) | Éthanol de canne à sucre (100 %) | Non biodégradable | 180 °C à 220 °C | 1 000 à 1 400 MPa | Filière de recyclage PEHD standard (Bac jaune) |
| PLA (Acide Polylactique) | Amidon de maïs / betterave | Compostable industriel (EN 13432) | 180 °C à 210 °C | 3 500 MPa (Très rigide) | Compostage industriel à 58 °C / Méthanisation |
| PHA / PHBV | Fermentation bactérienne de sucres | Home Compost (NF T51-800) et marin | 150 °C à 180 °C | 1 500 à 2 500 MPa | Compostage domestique / biodégradation naturelle |
| Bio-PA11 (Rilsan) | Graines de ricin (> 95 %) | Non biodégradable (Haute tenue) | 230 °C à 260 °C | 1 400 à 3 000 MPa (selon charges) | Recyclage technique mécanique en boucle fermée |
| Bio-PET | Monoéthylène glycol végétal (30 %) | Non biodégradable | 260 °C à 280 °C | 2 800 à 3 200 MPa | Filière de recyclage bouteilles PET standard |

Les polymères « Drop-in » : basculer vers le biosourcé sans modifier les moules
Pour un donneur d’ordre industriel disposant déjà d’outillages de production en série, le coût et le délai de modification des moules représentent souvent un frein majeur. C’est précisément là que réside la force des polymères drop-in.
Un polymère drop-in (comme le Bio-PEHD ou le Bio-PP) est chimiquement et physiquement indiscernable de son homologue fossile :
- Zéro modification d’outillage : le retrait volumique au refroidissement (1,5 % à 2 % sur PEHD) étant rigoureusement identique, les cotes de la pièce finie respectent exactement les tolérances initiales de votre moule acier.
- Mêmes cadences de cycle : la cinématique de figeage, la rhéologie et les profils de température restent inchangés sur nos presses d’injection.
- Intégration transparente dans le recyclage : les pièces en Bio-PEHD ou Bio-PET sont identifiées comme des polyoléfines ou polyesters standards par les séparateurs optiques des centres de tri et intègrent le gisement de régénération mécanique existant.
- Bilan carbone divisé par 3 : la culture de la canne à sucre capte le CO2 atmosphérique durant sa photosynthèse. En intégrant ce crédit carbone amont, l’empreinte carbone berceau-à-porte (cradle-to-gate) du Bio-PEHD est négative ou proche de zéro avant transport.
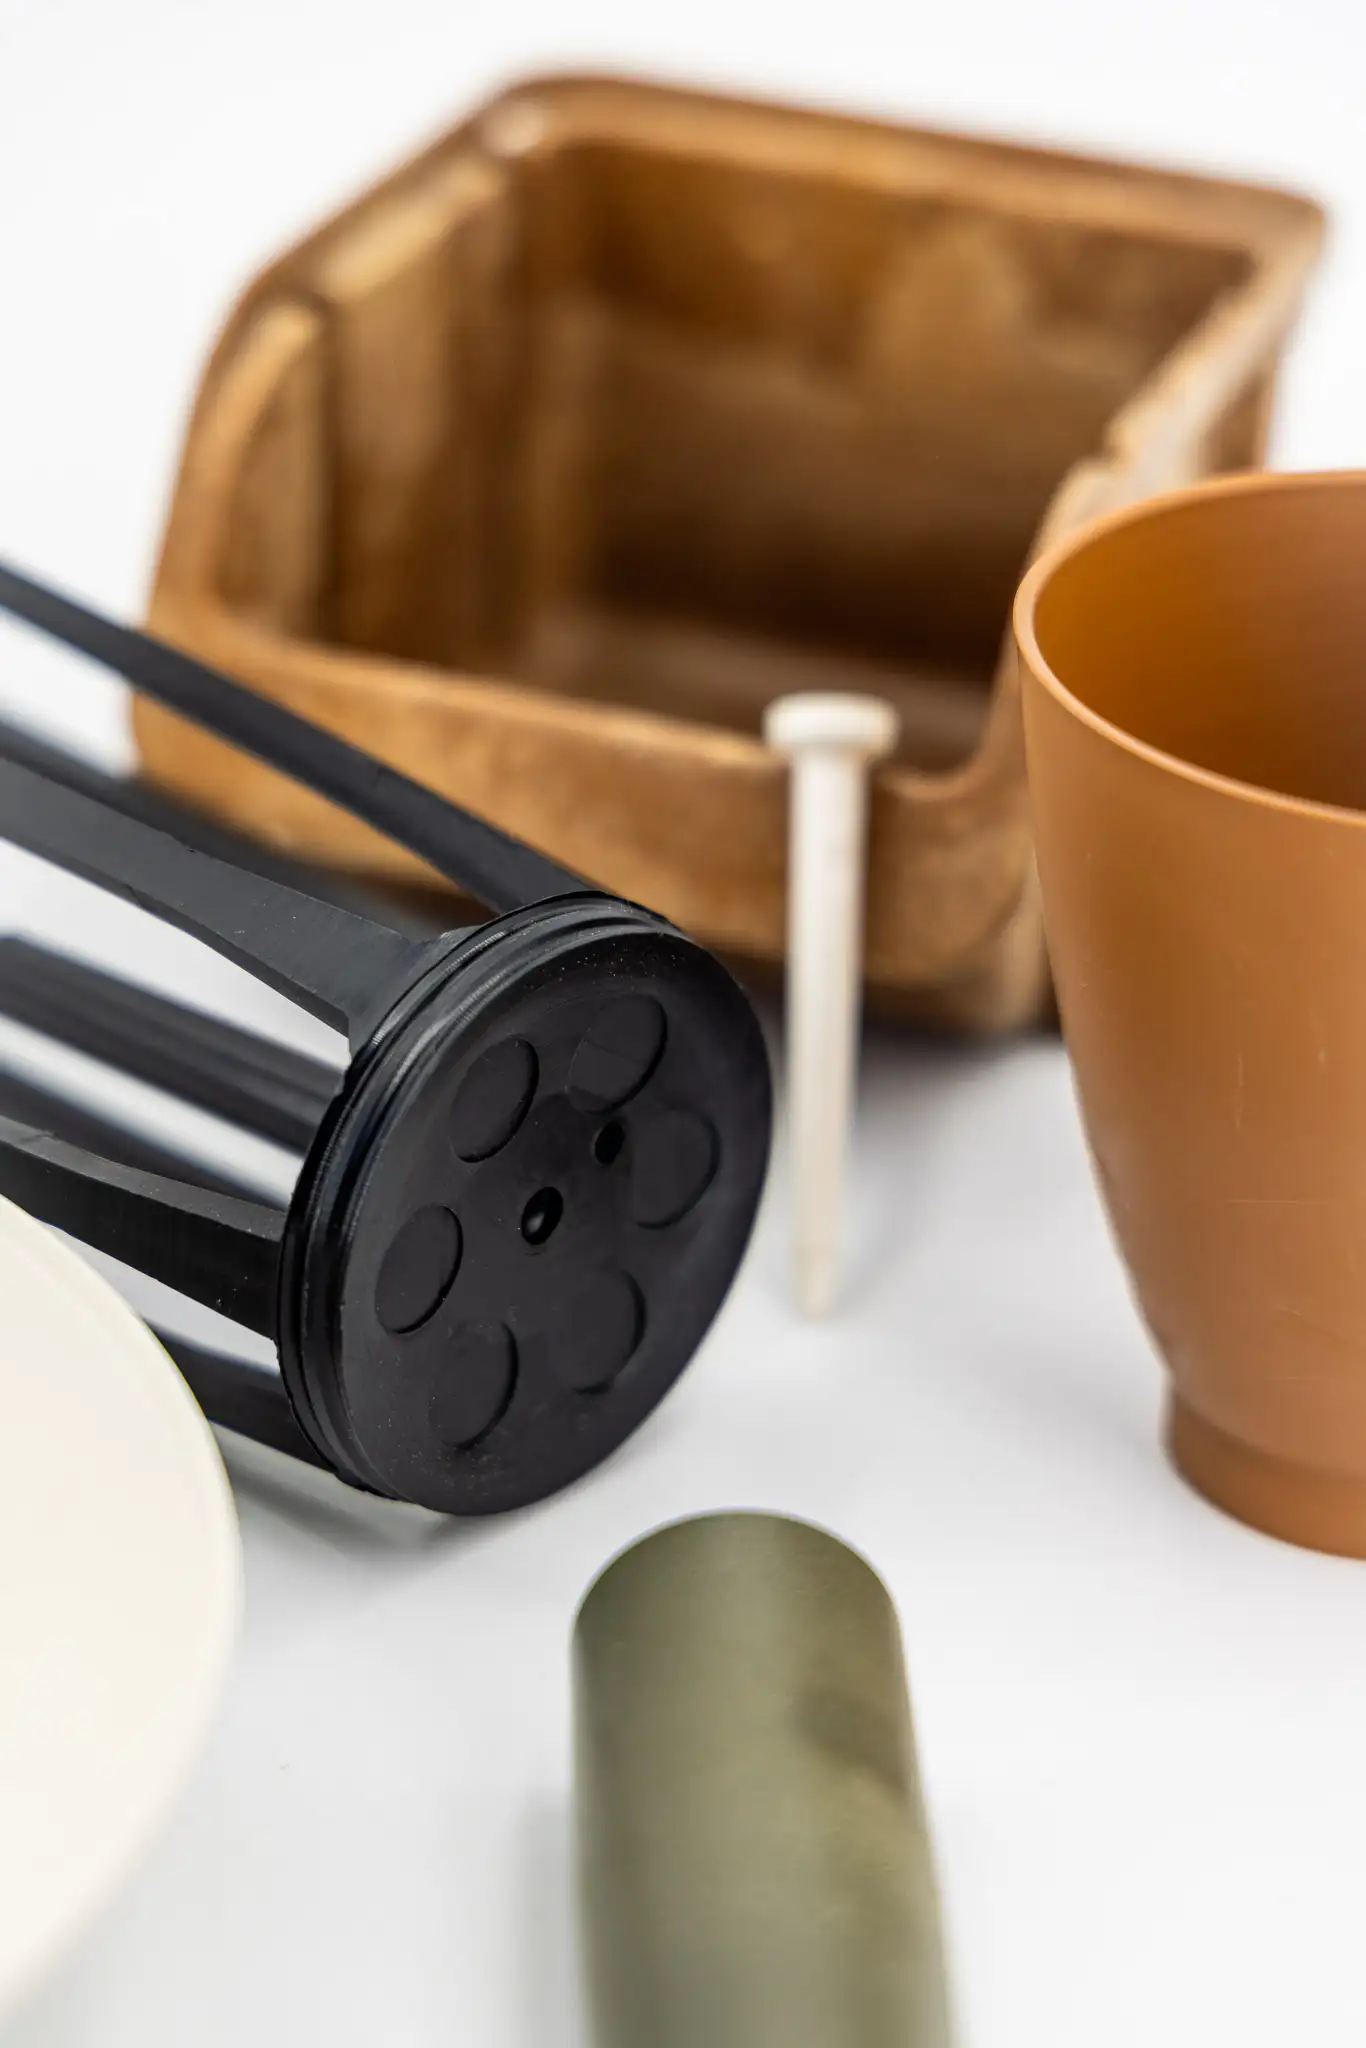
Contraintes de transformation et réglage presse : réussir l’injection des bioplastiques
Contrairement aux résines conventionnelles qui tolèrent une certaine marge de variation thermique, l’injection de polymères biodégradables comme le PLA ou les PHA impose une rigueur de réglage absolue en atelier :
- Étuvage rigoureux indispensable : le PLA et les PHA sont extrêmement sensibles à l’hydrolyse. La moindre trace d’humidité résiduelle (> 0,02 %) dans le fourreau casse instantanément les liaisons polymères lors de la plastification, provoquant des chutes de viscosité, des stries argentées et une fragilisation mécanique irréversible. Un passage en dessiccateur avec un point de rosée inférieur à -40 °C pendant 3 à 4 heures est obligatoire.
- Sensibilité au cisaillement : le PLA présente une viscosité sensible aux vitesses d’injection élevées. Un cisaillement brutal dans un seuil d’injection sous-dimensionné entraîne une dégradation thermique locale. Notre bureau d’études dimensionne des canaux d’alimentation généreux pour préserver l’intégrité de la matière.
- Gestion de la cristallisation : le PLA standard cristallise très lentement lors du refroidissement. Pour éjecter une pièce rigide sans déformation, le moule doit être maintenu soit froid (< 30 °C pour figer une structure amorphe transparente), soit chauffé à 90 °C - 100 °C avec des résines formulées d'agents nucléants pour obtenir une structure semi-cristalline opaque résistante à la chaleur.

Cadre réglementaire européen, loi AGEC et certifications de biosourçage
Pour valoriser une démarche d’éco-conception auprès de vos clients et respecter la conformité réglementaire, les allégations environnementales doivent reposer sur des référentiels accrédités :
- Certification du contenu biosourcé par carbone 14 (ASTM D6866 / EN 16640) : la méthode de datation au carbone 14 distingue avec une certitude absolue les atomes de carbone provenant de la biomasse récente (carbone renouvelable) de ceux issus des ressources fossiles anciennes. Le label OK biobased de TÜV Austria certifie le pourcentage réel de matière biosourcée (1 étoile pour 20-40 %, jusqu’à 4 étoiles pour > 80 %).
- Norme européenne EN 13432 (Compostage industriel) : impose qu’au moins 90 % du matériau soit transformé en dioxyde de carbone et en eau en moins de 6 mois dans une unité industrielle de compostage à 58 °C, sans écotoxicité pour les sols.
- Norme française NF T51-800 (Compostage domestique) : garantit la biodégradation intégrale dans un compost de jardin à température ambiante (20 °C à 30 °C) en moins de 12 mois.
- Conformité contact alimentaire : de nombreux grades de Bio-PEHD et de PLA bénéficient d’attestations de conformité au règlement européen CE 1935/2004 et FDA pour le conditionnement alimentaire direct.
L’expertise d’accompagnement biosourcé chez Sagaert Plasturgie
Acteur engagé dans la transition écologique de la plasturgie française, Sagaert Plasturgie guide les donneurs d’ordres vers des solutions viables techniquement et rentables économiquement :
- Sourcing et qualification de résines vertes : veille continue et partenariats avec les plus grands compoundeurs européens de résines biosourcées, biodégradables ou issues de coproduits agricoles locaux (fibres de lin, coquilles, chanvre).
- Simulation rhéologique DfM : simulation numérique du remplissage et de la cristallisation pour anticiper les contraintes de refroidissement avant le lancement des outillages (découvrez notre approche sur le moulage par injection plastique).
- Parc de presses polyvalent (22T à 1 200T) : capacité d’injecter des micro-pièces comme des contenants grand format sous assurance qualité certifiée ISO 9001:2015.
- Comparatifs ACV multi-matériaux : pour vous orienter objectivement entre résines biosourcées, plastique recyclé ou alternatives minérales, consultez également notre analyse complète plastique ou verre ainsi que notre dossier sur le choix des matériaux plastiques.
Vous souhaitez intégrer des bioplastiques dans vos productions industrielles ?
Confiez votre cahier des charges matière à nos experts plasturgistes. Notre bureau d’études sélectionne la résine biosourcée idéale (drop-in Bio-PE/Bio-PP ou compostable PLA/PHA), ajuste les paramètres rhéologiques et réalise vos essais d’injection sous 48h.
Foire aux questions sur les bioplastiques
Quelle est la différence fondamentale entre plastique biosourcé et plastique biodégradable ?
La différence réside dans l’origine face à la fin de vie. Un plastique biosourcé est fabriqué à partir de biomasse végétale renouvelable (canne à sucre, maïs, ricin) mais n’est pas forcément biodégradable (ex : le Bio-PEHD a la même durée de vie et recyclabilité que le PE pétrosourcé). À l’inverse, un plastique biodégradable se décompose sous l’action de micro-organismes sous des conditions normalisées (EN 13432), qu’il provienne de végétaux (PLA, PHA) ou de synthèse fossile (PBAT).
Le PLA peut-il se dégrader naturellement dans un jardin ou dans la mer ?
Non. Le PLA (acide polylactique) est biodégradable uniquement en conditions de compostage industriel contrôlé (norme EN 13432) nécessitant une température continue de 58 °C, un taux d’humidité de 60 % et une aération maîtrisée pendant 12 semaines. Dans l’eau de mer ou dans un compost ménager à température ambiante, le PLA met des décennies à se dégrader. Pour le compostage domestique, il faut s’orienter vers des résines certifiées Home Compost (PHA ou mélanges amidon).
Doit-on modifier les moules d’injection pour utiliser un bioplastique drop-in ?
Non, c’est tout l’intérêt des polymères drop-in. Un Bio-PEHD (obtenu par déshydratation d’éthanol de canne à sucre) ou un Bio-PET possède une structure macromoléculaire rigoureusement identique à ses équivalents fossiles. Le retrait volumique, les températures de transformation, les pressions d’injection et le comportement au démoulage sont identiques, permettant de basculer instantanément sans aucun investissement d’outillage.
Comment les bioplastiques s’intègrent-ils dans le tri sélectif et le bac jaune ?
Les bioplastiques drop-in (Bio-PE, Bio-PP, Bio-PET) sont parfaitement reconnus par les trieurs optiques infrarouges des centres de tri et rejoignent les filières de recyclage mécaniques existantes sans perturber le flux. En revanche, les plastiques compostables (PLA, PHA) ne doivent pas être mélangés aux flux de recyclage PET/PP sous peine de contaminer la matière régénérée ; ils sont destinés aux filières de biodéchets ou de compostage industriel.
Les bioplastiques résistent-ils à la chaleur pour des pièces techniques sous capot ?
Le PLA standard a une faible tenue thermique (ramollissement dès 55 °C à 60 °C), ce qui limite son usage aux pièces d’aspect ou emballages ambiants. En revanche, les polyamides biosourcés (comme le Bio-PA11 ou Bio-PA410 issus d’huile de ricin) conservent d’exceptionnelles propriétés mécaniques jusqu’à 150 °C, avec une excellente résistance aux hydrocarbures, et sont couramment utilisés dans l’automobile et l’industrie.
